

Silisyum karbür indüksiyon ocağında: FeSi'nin yerine mi, yanına mı?
Metalurjik SiC şarjda hem Si hem C verir, çekirdeklenmeyi FeSi'den uzun tutar. Kaç kg FeSi ve karbonun yerine geçer, ne zaman eklenir, başabaş fiyatı nedir?
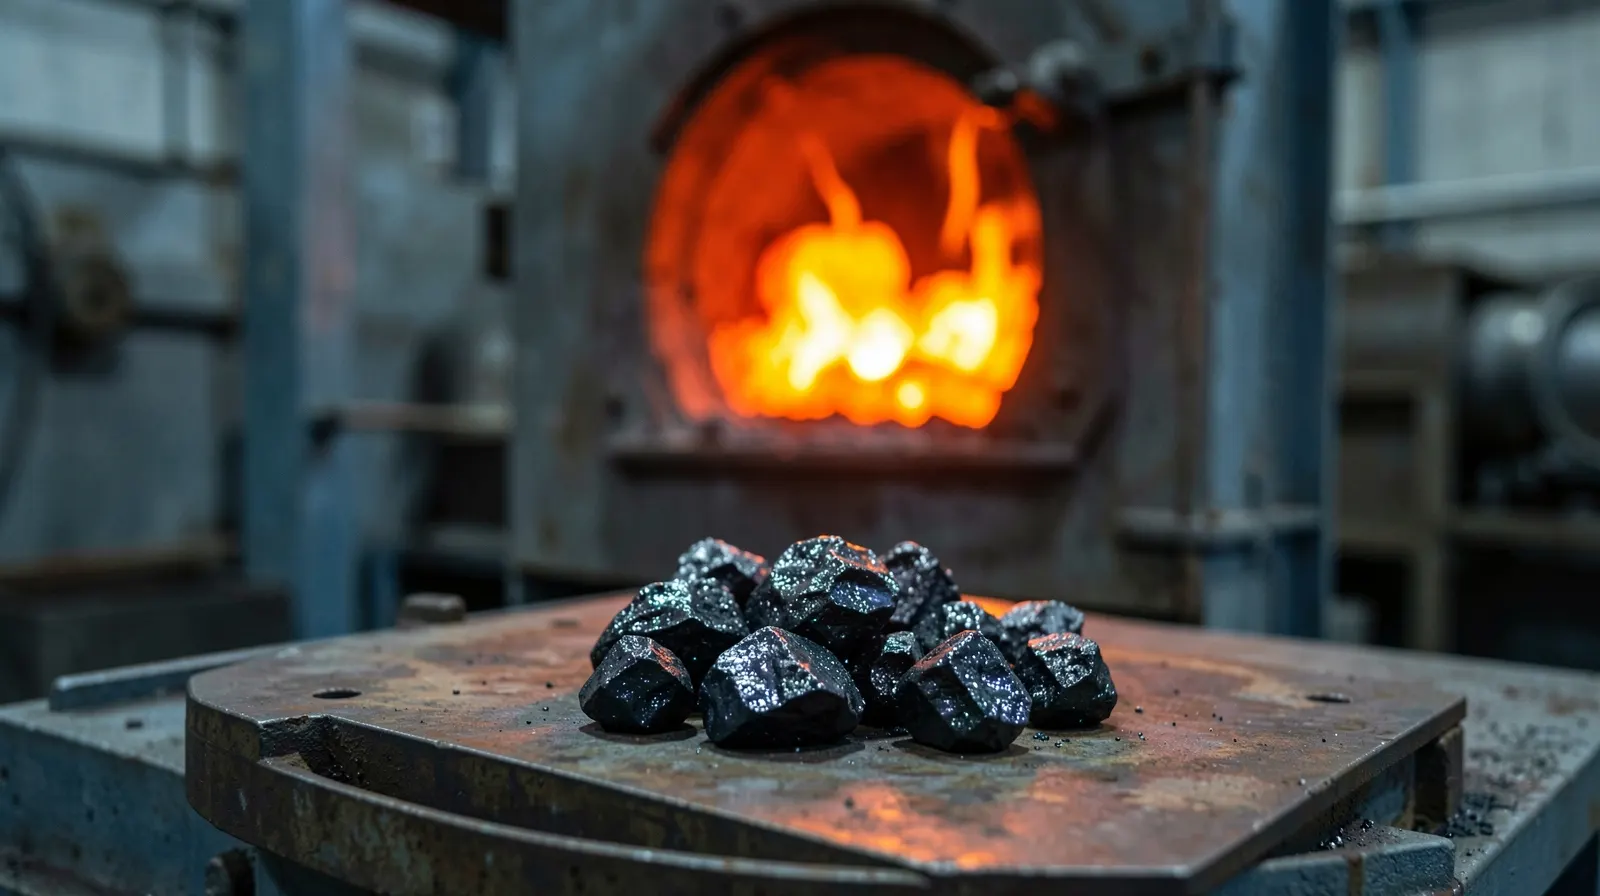
Pik demiri şarjdan azaltan her dökümhane aynı açıkla karşılaşır. Pik ile gelen karbon ve silisyum gidince yerine bir şey koymak gerekir ve alışkanlık bunu FeSi75 ile bir karbürleyiciyle kapatmaktır. Metalurjik silisyum karbür üçüncü bir yol sunuyor: ikisini tek malzemede getiriyor. Ama SiC'ye "iki kalem yerine bir kalem" diye bakan satın almacı hesabın yarısını görüyor. Asıl fark ergimiş demirin çekirdeklenme davranışında çıkıyor, o da ancak malzeme doğru anda ve doğru miktarda şarja girerse.
Kısa cevap: Metalurjik SiC (%88-92 SiC) kütlece %70 Si ve %30 C taşır. Katı şarjla verildiğinde Silezya Teknik Üniversitesi denemelerinde silisyumun %53-95'i, karbonun %83-98'i eriyiğe geçti; banyo yüzeyine atıldığında bu oran %41 ve %35'e düştü. SiC, FeSi'yi tamamen emekliye ayırmaz. Temel Si ve C'yi şarjda SiC'den almak, son ayarı FeSi ile yapmak hurda ağırlıklı gri ve sfero dökümde en temiz kurgu.
Bir ton SiC eriyiğe ne bırakır
Teklif karşılaştırmalarında en sık atlanan hesap bu. %88 SiC içeren bir malzemenin tonu teoride 616 kg silisyum ve 264 kg karbon taşır. Kalanı serbest karbon, reaksiyona girmemiş SiO₂ ve biraz demirdir. Aynı işi iki ayrı malzemeyle yapmak isterseniz FeSi75 ve karbürleyiciyi birlikte hesaba katmanız gerekir; tek başına FeSi fiyatıyla kıyas yanlış sonuç verir.
Çalışma varsayımı olarak Si ve C veriminin her ikisini %90, FeSi75 verimini %95, karbürleyiciyi %98,5 C ve %90 verimle alırsak, bir ton SiC yaklaşık 554 kg Si ve 238 kg C bırakır. Bunun eşdeğeri 778 kg FeSi75 ile 268 kg karbürleyicidir. Buradan kaba bir başabaş formülü çıkıyor:
SiC başabaş fiyatı ≈ 0,78 × FeSi75 fiyatı + 0,27 × karbürleyici fiyatı
Yuvarlak örnek rakamlarla (piyasa fiyatı değil, yalnız hesabı göstermek için): FeSi75 ton başına 1.400 $, karbürleyici 600 $ ise SiC'nin 1.254 $'a kadar olan fiyatı sadece Si ve C taşıyıcısı olarak bile kendini öder. Bu formüle çekirdeklenme etkisinin parasal değeri girmiyor. O değeri kendi hattınızın çil, aşılayıcı tüketimi ve red verisi belirler.
Temizlik tarafı da ayrı bir kalem. Janerka ve ekibinin aktardığı karşılaştırmada metalurjik SiC %31 C, %0,07 S ve 300 ppm N içeriyor; kalsine petrol kokunda aynı değerler %98 C, %1,5 S ve 6.000 ppm N. Hurda payı yükseldikçe kükürt ve azot kaynağını küçültmek, pinhole riskini doğrudan düşüren bir karar.
Ne zaman eklenir: şarjla, banyoya değil
SiC ergimez. Yaklaşık 2.700 °C'de ayrışan bir bileşik olduğu için indüksiyon ocağında eriyiğin içinde çözünerek Si ve C bırakır. Çözünme karbonu henüz doymamış demirde daha hızlı ilerler, eriyik karbona yaklaştıkça yavaşlar. Pratik sonucu şu: SiC'yi karbürleyiciden önce, katı şarjın arasında verin.
Silezya denemelerinde (20 kg yüksek frekans ocak, çelik hurda bazlı GJL 200 ve GJL 250) aynı SiC katı şarja konduğunda silisyum verimi %88,6-94,8, banyo yüzeyine atıldığında %41 oldu. Karbon tarafında fark daha sert: %83-87'ye karşı %35. Yüzeye atılan SiC'nin önemli bir kısmı 10 dakika karıştırmadan sonra bile çözünmemiş halde üstte duruyordu. Sahadaki yaygın uygulama da bununla uyumlu: şarjın yaklaşık yarısı yüklendiğinde, toplam şarjın %1'ini aşmadan.
Tane boyu burada belirleyici. İndüksiyon ocağı için 0-10 mm fraksiyon çözünmeyi hızlandırır; 10-50 mm parça EAF ve pota deoksidasyonunda işini görür ama küçük bir indüksiyon ocağında şarj sonuna kalırsa yüzeyde yüzebilir. Bir yan fayda daha var: tona 2,5-5 kg SiC, eritme sırasında SiO₂ ile demir oksidin tepkimesinden oluşan fayalitin ocak duvarında birikmesini engelliyor. Astarında kabuklanma yaşayan ocak için bu küçük doz tek başına deneme gerekçesi.
Çekirdeklenme: etki neden FeSi'den uzun sürüyor
FeSi bazlı aşılayıcılar hızlı çözünür ve etkileri birkaç dakikada sönmeye başlar. SiC daha yavaş çözündüğü için eriyikte daha uzun ömürlü çekirdeklenme merkezleri bırakır. Bu fark, çekirdeklenmenin zaten zayıf olduğu çelik hurda bazlı eriyikte en çok işe yarar.
Rakamlar: aynı çalışmada pota akışına %0,1 SiC eklemek minimum ötektik sıcaklığını (Temin) 2,9 ile 7,4 °C arasında yükseltti. Yazarların hedefi Temin'in 1.135 °C'nin üstünde kalması; 1.142 °C'de çekirdeklenme %80 seviyesine ulaşıyor. Temin yükseldikçe sert nokta (çil) eğilimi azalır.
Sfero dökümde tablo daha karışık, dürüst okumak gerekiyor. 2,3 tonluk şebeke frekanslı ocakta, hiç pik kullanmadan ve şarja 20 kg SiC koyarak eritilen GJS 400-15'te nodül sayısı 384/mm² çıktı; 1.200 kg pikli referans eriyikte 310/mm² idi. Aynı eriyikte çekme dayanımı 474'ten 441 MPa'ya, uzama %23,5'ten %18'e indi ve yine de standardın içinde kaldı. GJS 500-7'de pikli ve piksiz eriyikler 542 ve 551 MPa ile birbirine çok yakın sonuç verdi. Yani SiC pik demirsiz şarjı mümkün kıldı ve çekirdeklenmeyi güçlendirdi, ama mekanik özelliklerin tamamını tek başına taşımadı.
Bir sınır çizgisi daha: bu eriyiklerde Mg işleminden sonra pota aşılaması (SB5) yine yapıldı. SiC ocakta ön şartlandırmadır, pota aşılamasının yerini almaz. Mg fade penceresi ise ayrı bir konu; onu FeSiMg ve 10 dakika kuralı yazısında açtık.
FeSi'nin yerine mi, yanına mı?
SiC'nin öne çıktığı yer net: pik payı düşük, hurdası yüksek şarj; kükürt ve azotu sınırlı tutmak isteyen hat; astarında fayalit kabuğu biriken indüksiyon ocağı. Bu üç durumdan ikisi sizde varsa deneme yapmaya değer.
FeSi'nin çekilmeyeceği yer de aynı netlikte. Döküm öncesi son silisyum ayarı hızlı ve hassas olmalı; bunu yavaş çözünen bir malzemeyle yapamazsınız. Karbon zaten hedefteyse SiC karbonu yukarı iter, yani Si açığı olan ama C açığı olmayan eriyikte yanlış araçtır. Düşük karbonlu çelik kalitelerinde de aynı sebeple FeSi kalır. Bizim önerdiğimiz kurgu ikili: temel Si ve C'yi şarjda SiC'den, son düzeltmeyi FeSi'den almak.
Uzman görüşü, tarih kilidiyle: 2026'nın son çeyreğinde hurda payını artırmayı planlayan bir dökümhane SiC'yi Ekim-Aralık arasında üç ay boyunca şarjın %0,5'iyle denemeli, FeSi75 ve karbürleyiciyi yukarıdaki 0,78 ve 0,27 oranlarıyla düşürmeli, her dökümde Temin ile çil kaması değerini kaydetmeli. Ocak 2027 alım kararını fatura kıyasıyla değil, bu üç ayın red oranıyla verin.
AB'ye satan dökümhane için CBAM notu
Metalurjik SiC GTİP 2849 20 00'da sınıflanır ve CBAM Ek I'de yer almaz. FeSi de (7202 2x) tüzüğün istisna listesinde. Bu yaz AB'den gelen 20 tonluk bir SiC talebinde belge listesinde CBAM gömülü emisyon verisi de işaretliydi; bu iki malzeme için ithalatçı tarafında CBAM beyanı doğmuyor. Ferro mangan ve ferro krom ise durumu değiştiriyor, ayrıntısı CBAM yazımızın güncel sürümünde.
Sıkça Sorulan Sorular
SiC, FeSi'nin tamamen yerine geçer mi? Hayır. SiC silisyumu karbonla birlikte getirir ve yavaş çözünür; bu yüzden döküm öncesi hassas Si düzeltmesi için uygun değildir. Temel Si ve C'yi şarjda SiC'den, son ayarı FeSi'den almak en dengeli kurgudur.
Ne kadar SiC eklemeliyim? Ön şartlandırma için tipik olarak şarjın %0,3-0,5'i. Si ve C'nin büyük kısmını SiC'den almak isteyen hurda ağırlıklı hatlarda %1'e kadar çıkılır; Silezya denemelerinde %0,91'e kadar SiC eriyikte safsızlık artışı yaratmadı. Karbürleyici ve FeSi miktarını aynı anda düşürmeyi unutmayın, yoksa aşırı alaşımlanırsınız.
SiC'yi banyo yüzeyine atmak neden verimsiz? Çünkü SiC ergimez, eriyikte çözünür ve yüzeyde yüzen parça temas süresi bulamaz. Denemelerde yüzeye eklenen SiC'nin silisyum verimi %41, karbon verimi %35'te kaldı; katı şarjla verildiğinde bu değerler %88-95 ve %83-87 idi.
İndüksiyon ocağı için hangi tane boyunu seçmeliyim? 0-10 mm. Bu fraksiyon katı şarjın arasında hızlı çözünür. 10-50 mm parça EAF ve pota deoksidasyonu için uygundur; küçük indüksiyon ocağında geç kalırsa yüzeyde yüzebilir.
Arsam Metal metalurjik SiC'yi SiC ≥%90, serbest C ≤%2,0 ve Fe₂O₃ ≤%1,5 spesifikasyonunda, 0-10 mm ve 10-50 mm fraksiyonlarda, 1 tonluk jumbo big bag ile tedarik ediyor; her partide COA ve MTC (EN 10204 3.1) standart. Denemeyi planlıyorsanız SiC ürün sayfasındaki spesifikasyonu inceleyin ve teklif formundan SiC, FeSi75 ve karbürleyiciyi aynı teklifte isteyin; başabaş hesabını sizin rakamlarınızla birlikte yaparız.
Kaynaklar: Janerka K., Kostrzewski Ł., Stawarz M., Jezierski J., Szajnar J., "Various aspects of application of silicon carbide in the process of cast iron melting", Archives of Metallurgy and Materials 67(3), 2022, s. 1093-1098, doi:10.24425/amm.2022.139708 · Tüzük (AB) 2023/956, Ek I (EUR-Lex).
Mehdi
Teknik Metalurjist
Benzer bir sorunla mı uğraşıyorsunuz?
Arsam'ın teknik ekibi her tedarik ve üretim sorusunda masada. 48 saat içinde teklif, teknik danışmanlık dahildir.